机床开工率说不清?一家精密机加工车间的机器数据落地记
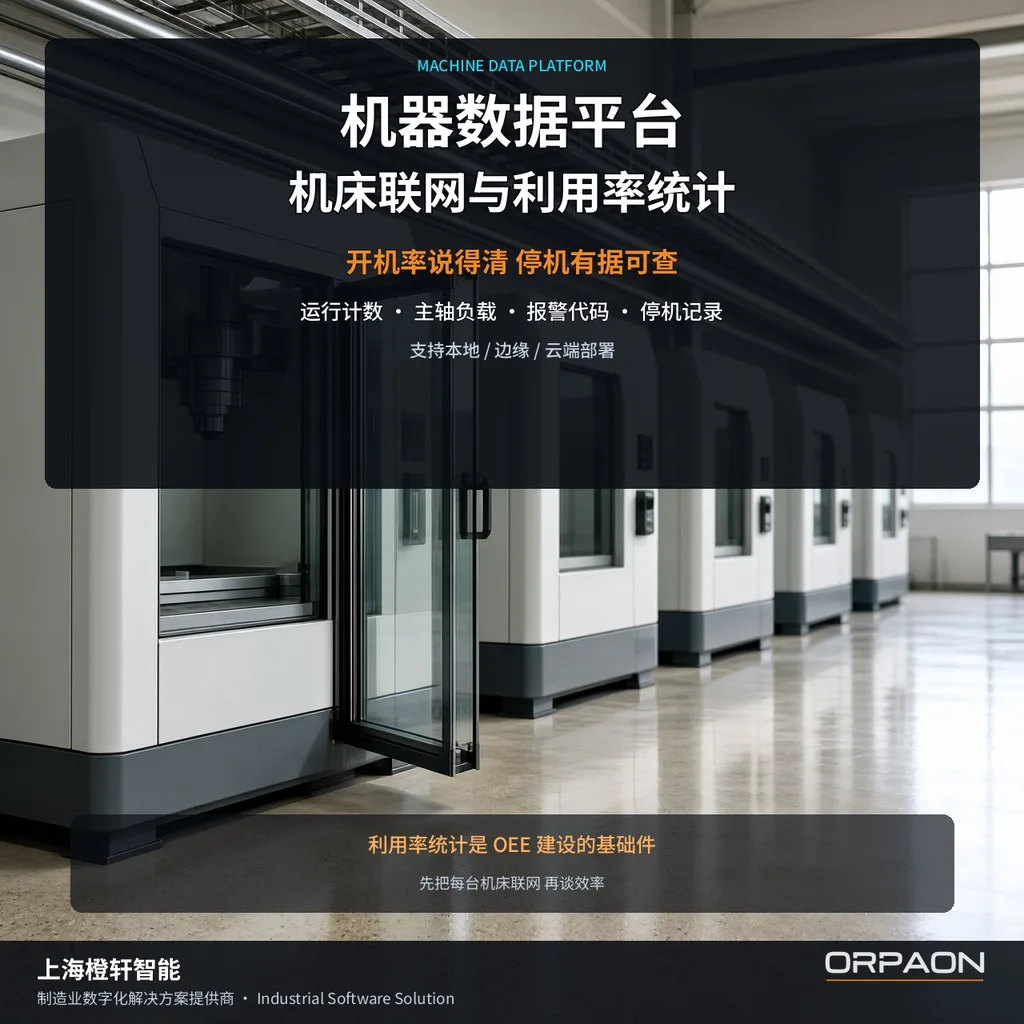
机器数据(利用率统计 · 案例档)
一、上系统之前的现场
月底经营会,生产报表上写着「本月完成计划工时的九成左右」——是计划员按派工单和出货数倒推的估计。这家精密机加工车间有 22 台机床,加工中心、数控车床、磨床都有,品牌不止一家,有几台还是十几年前购入的老设备。车间主任被问到「哪几台机床在满负荷、哪几台在空闲」时,答案靠印象:跑得欢的几台天天见着在转,其余的「应该也差不多」。
第二件事是停机。夜班出过几次停机,第二天白班去问,交接记录上只有一行「设备异常,已处理」。异常是什么、报警代码是什么、停了多久、影响了几件活,没人说得清。设备科想按品牌统计故障,翻出来的记录对不上号——不是没停过机,是停机的细节没有留下来。
第三件事是稼动。车间一直想做利用率统计,做法是安排人按整点巡检,看到机床在转就记一笔「运行」。一天抄两轮,一轮十几分钟,抄出来的「稼动率」连车间自己都不敢引用:两点到三点之间机床是停是转,只能靠回忆。
三件事指向同一个缺口:机床是车间里最值钱的资产,运行状态却只存在于印象里。机器数据要补的正是这段过程数据——让每台机床自己开口报数,开工率、停机、报警都变成可查的记录,利用率统计才有算的原料。
二、机床联网改造先行:先让机床连得上
动手的头一件事不是买软件,是让 22 台机床连得上网。
车间机床品牌与新旧差异很大,接入按机型分了两条路:新一些的加工中心走主流数控系统对接,从系统侧直接取运行与程序数据;老机床没有数据接口可用,走 IO 信号采集,从运行信号、报警继电器上取状态,必要时加装采集模块做协议解析改造。改造前先把每台机床的数控系统型号、通信接口和电柜条件摸了一遍底,能直连的直连,条件不足的列清单单独排期。
实施没有一次铺开。车间先挑了 5 台有代表性的机床做试点:两类机型各几台,昼夜班都覆盖。试点两周,通信稳定、点位定义与现场对上了,才把剩下 17 台分批接入。22 台机床经采集网关汇入同一套机器数据平台,通信层配了断线自动重连与本地缓存补传——网络中断时数据先存在网关里,恢复后按时间补齐,事后查曲线不会出现空白。
这一步的纪律是:联网改造按机床通信条件分步实施,先试点后推广。机床连不上,后面所有的统计都是空谈。
三、数据采集层:把四类基础数据采全
连上网之后,采集层负责把数据采全、存稳。这台车间定义了四类基础数据:
运行计数采集——机床每加工一个循环记一次数,产量按机台、按班次自动累计,不再靠人工数活。
主轴负载采集——主轴负载曲线实时上平台,轻载空转还是满载切削,曲线一比就看得出来,机床「有没有真干活」有了依据。
报警代码采集——机床报警按代码自动记录,发生时间、持续时长、复位时间全程留痕,夜班停机第二天不再靠问。
停机自动记录——停机时段自动归档,停了多久、发生在哪个班次,按代码与时间段留痕,复盘有据。
四类数据的共同点是:来源是机床和信号本身,不经过人的转述。采集层做的是把数据拿全、存稳;至于这些数说明什么,是分析层的事。
四、分析层:稼动判定与利用率统计
数据全了,利用率统计才立得住。
先做稼动状态判定。车间和管理方一起把规则定下来:哪些信号组合算「运行」,哪些算「待机」,哪些算「停机」,判定规则固化进系统,所有机台同一把尺子。机床状态从「人看」变成「系统判」,口径不再因人而异。
然后是利用率统计。按班次、按机台、按时段分别出口径统一的报表:每台机床当班运行了多久、待机多久、停机多久,一周、一个月拉出来,谁高谁低摆在一起。报表自动生成,月度例会直接取数,班组之间有了对标的同一张表。
再往上是设备画像分析。每台机床一张画像:运行强度、报警频次、停机分布逐项列出,产能瓶颈定位从「开会争论」变成「打开报表」——瓶颈机台、空闲机台一目了然,添置新机床还是先改善现有机台的排产,投资讨论有了共同的数字底。
有一条边界要说清:利用率统计的前提是数据采集。机床不联网,利用率就是拍脑袋;采集不稳,统计就是二手猜。分析层的一切结论,都建立在二三两步做扎实的基础上。
五、呈现层:看板与报表进日常
车间入口挂了看板,实时刷新:每台机床一个状态色块,运行、待机、停机各是各的颜色,当班产量滚动计数。班组长交接班时先看一眼看板,哪个机台在停、停了多久,交接有了具体对象。
报表层按周期出数:日报按机台汇总,周报做班组对标,月报把报警频次与停机原因归成类——哪类报警频次高、集中在哪些机台,帕累托图排出来,设备改善按条目走。历史报警查询按时间段、设备、代码可检索,某台机床半年的报警记录几分钟拉完,维保与审厂口径的数据随时调得出。
这一层的价值不在屏幕好看,在于同一套数据进了三个场合:班组交接看看板,例会报表说话,设备改善按报警与停机的归因条目排期。
六、分步路径与供数边界
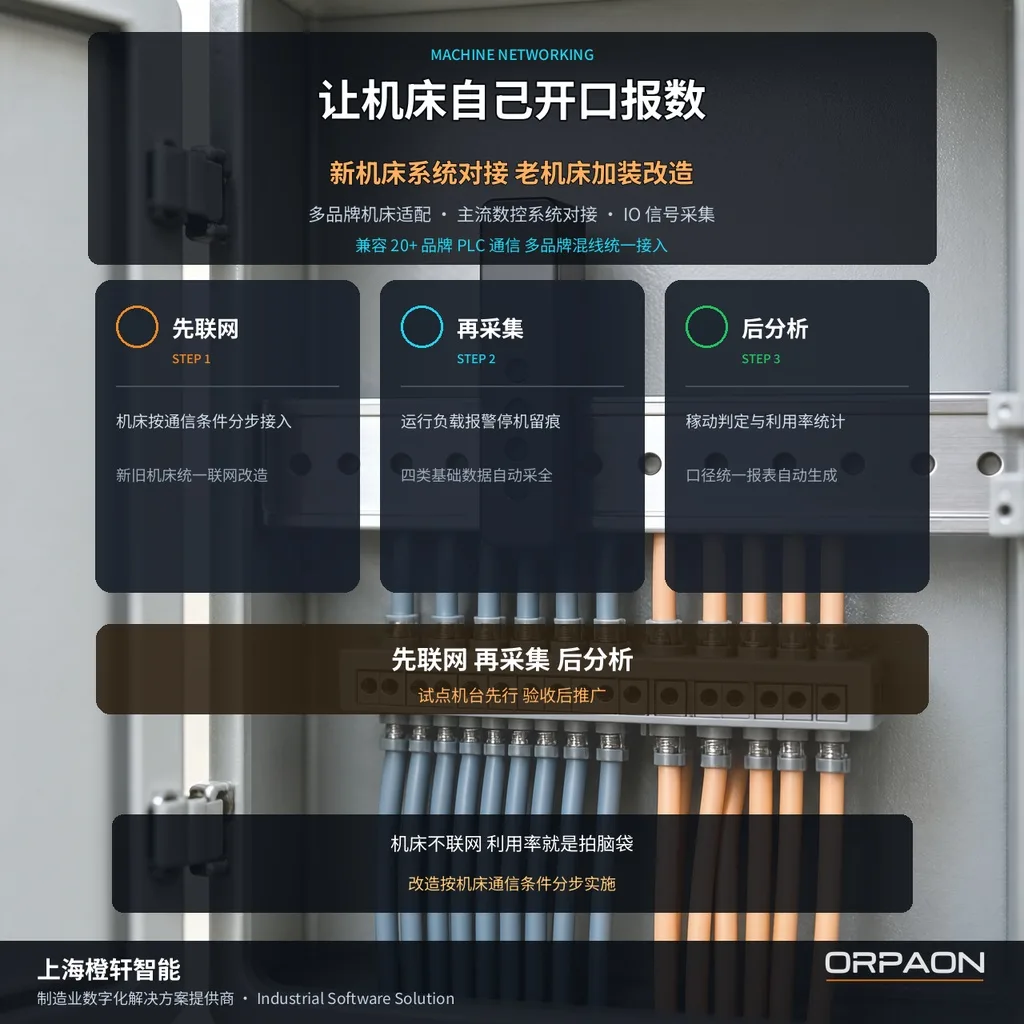
这家车间的路径可以概括成三步:先联网、再采集、后分析——机床连上,数据采全,统计与分析才谈得上。三步不必一次做完,一期试点五台、二期铺全车间,每期验收再做下一期。
供数边界也要划清:利用率统计与设备画像做的是分析层,把数据算清、摆明;产线管控与生产调度不做,那是 MES 与产线管理方向的活。再往上一层,利用率统计是 OEE 建设的基础件——OEE 的可用率、性能率、质量率三项拆解,要以利用率和稼动数据为原料另行建设。采集层、分析层、管控层各管一段,边界清楚了,系统才不会做成一锅粥。
这套路径不是这家车间独有的。校企共建机床联网方案沉淀了多品牌适配与分期实施的方法论,覆盖机加工、数控、冲压、注塑与精加工车间的同类需求,做法大体相似,差别只在机床新旧结构与机型密度。此前有装备制造企业按同样思路做 366 台硫化机的同网段联网,另一个项目单工程接入近 80000 个变量、24000 多个报警点——机床虽不同,采集与分析的路数是相通的。
七、关于橙轩
上海橙轩智能自 2009 年起专注制造业数字化,业务覆盖 MES、SCADA 上位机、设备数据采集、机器视觉、能源管理与储能 EMS 等方向,覆盖 11 个重点行业方向并具备通用平台能力,累计形成 600+ 项目与方案实践,具备从现场采集到平台的跨层整合交付能力。设备数据采集支持主流品牌 PLC 与工业总线协议接入,老旧设备经加装改造同样胜任;设备数据枢纽族方案经现场规模化验证,为利用率统计、OEE 与 MES 建设供数。
如果你的车间也是「开工率靠估、停机靠回忆、稼动靠人工点数」,可以先做一次方案设计:把机床的数控系统型号、通信接口和电柜条件过一遍底,再决定从哪一批机台开始联网。
相关方案
上海橙轩智能自 2009 年起专注制造业数字化,业务覆盖 MES、SCADA 上位机、设备数据采集、设备标机软件、机器视觉、OEE、质量追溯、能源管理与储能 EMS、远程运维等方向,覆盖 11 个重点行业方向并具备通用平台能力,累计形成 600+ 项目与方案实践,具备从现场控制到智能化的跨层整合能力与长期服务体系。公司为上海市高新技术企业、科技型中小企业,持有多项自主软件著作权。欢迎咨询。