MES落地案例:从一个机加工车间到批次追溯的四步路径
早上八点,一家做汽车零部件机加工的车间正在交接班。夜班班长拿着手写记录,跟白班班长逐台机床过:哪台还在跑、哪台等着换模、哪个单子催得急。计划员前一天做的排产 Excel,中午就跟现场脱节,下午两点开碰头会重排。客户临时问某个批次经过了哪些工序、哪些设备,没人能在半天内答上来,只能翻纸单。
计划靠会议,进度靠人喊,追溯靠翻纸——这是车间执行层缺了一套系统的典型症状。ERP 管订单,WMS 管库存,中间「工单到成品」这一段,长期靠人的记性在撑。MES(制造执行系统)补的就是这段。
这套系统的落地,在一个真实车间里分四步走,顺序不能乱。
头一步,联网采数。 新机床带数控系统,走 Modbus TCP、OPC UA 这类通用协议直连;老设备没有网口,在电气柜取信号,外加采集终端采运行、停止、报警状态;三菱 MC 协议这类专用协议按厂家规范逐台对接。两个容易被低估的要点:一是断网续传——采集终端先把数据存本地,网络恢复后按时间补传,事后查曲线才不会出现空白;二是点位命名规矩——设备编码与点位定义全车间统一,否则二期往其他车间扩展时,历史数据难以复用。联网采数本身不产生管理改善,它只是让车间从此有了连续、客观的设备状态记录。
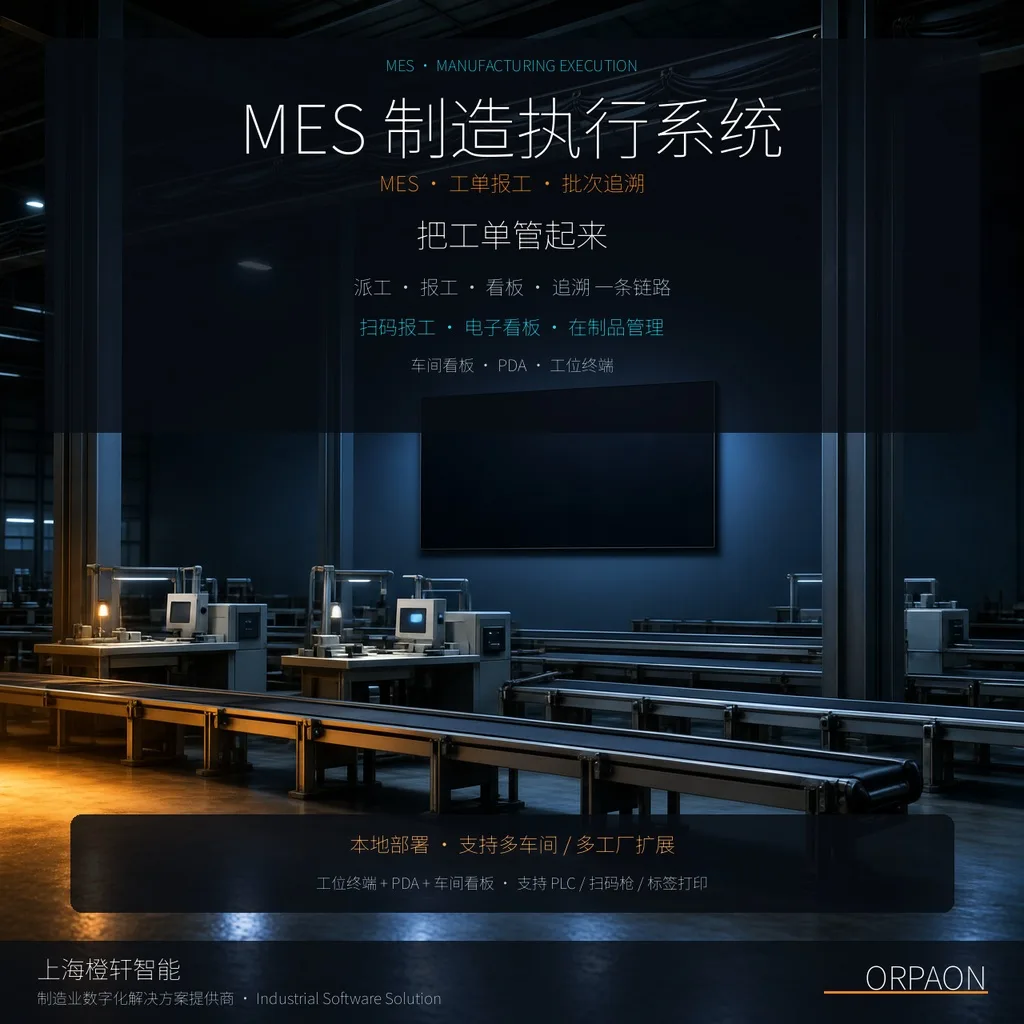
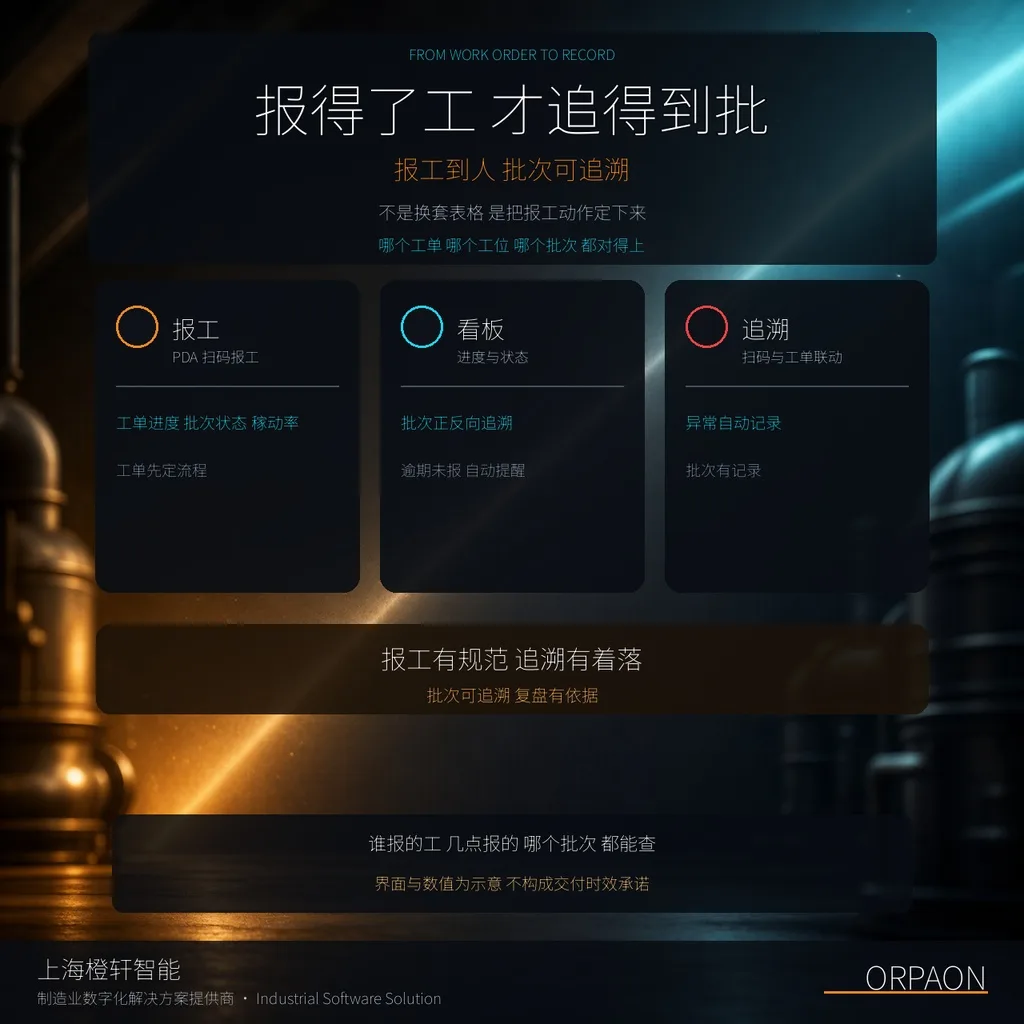
第二步,工单报工。 计划录入生成工单,按工艺路线派到机台,机台终端显示当天任务与进度。软件安装只要几天,真正的工作量在定报工流程:开工怎么确认、完工怎么确认、数量对不上怎么处理、返工怎么记,逐条与班组长对清后写进流程。车间原来的习惯是「先干活,后补单」,上线后反过来:扫码开工、扫码报工,数量直接进在制品台账。头两周靠早会看报工完整率督促,两三个月后,报工从额外负担变成干活的一部分。报工数据一活,进度不用打电话问,电子看板上每张工单的完成数实时变动;在制品不用估,台账直接给数;设备停机超过设定时长,消息按等级推给该管的人。分寸在于:系统管流程和数据,判断留在人手里——派工由计划员调整,异常由当班的人处置,MES 做的是把信息及时送到该看到的人手上。
第三步,电子看板。 车间大屏呈现当天所有工单的计划数、完成数、在制数与设备状态,数据来自报工和采集,不需要会前手工汇总。例会因此改变:原来前二十分钟核对进度,现在直接讨论哪张单子落后、为什么、谁处理。产量与稼动率按班次、机台、产品自动汇总,报表口径在系统里固化,车间和办公室看同一套数。
第四步,批次追溯。 关键件开工绑定批次号,之后经过哪台机床、哪个班次、哪位操作员、用料批次是什么,扫码即记,产品档案是一条从领料到入库的完整时间线。客户问询按批次号反查,几分钟调出完整工序记录;内部复盘能定位到具体设备与时段。同期一家做轮胎制造的工厂在做相近的事:硫化工序的工艺曲线完整留存,曲线与产品条码绑定,供质量部门随时调取。行业不同,逻辑一致——过程数据留下来,跟产品对上号。
追溯有一条硬边界:追溯经得起审计,前提是现场数据采集完整、报工流程执行到位。系统提供记录与检索能力,工位上扫码的动作不执行,档案就是断的。这家车间追溯模块上线后,回头又补了一轮点位核查与报工检查——可信的追溯,一半在软件,一半在现场纪律。
节奏上的经验有三条:先在一个车间做透再复制,多站点扩展复用统一编码与流程模板;与 ERP、WMS 的边界提前写进技术协议,接口只传必要数据——ERP 管订单与主数据,WMS 管库存与仓库作业,MES 管车间执行;分期建设、逐期验收,投资可控,不指望一次到位。这套路径在汽车零部件、家电、食品等行业的车间里大体相似,物料批次管理、工艺路线管控、稼动率统计等模块按行业叠加。
上海橙轩智能是制造业数字化解决方案提供商,自 2009 年起扎根工业现场,累计形成 600+ 项目与方案实践,覆盖 11 个重点行业方向,具备从设备联网、数据采集到 MES、SCADA 与质量追溯的跨层交付能力。如果您的车间正处在「计划靠会议、进度靠人喊、追溯靠翻纸」的阶段,可以先做一次方案设计:把设备清单、工艺路线和现有管理流程过一遍,再决定从哪一步开始。